


-
 26 Oct 2026 Läs mer +
En tung lastbil drar in i en uppförsbacke med ett fullt släp. Föraren öppnar gasen, motorvarvtalet sjunker till 1 800 rpm och varje cylinder avfyrar 900 gånger i minuten. Inu...
-
19 Oct 2026 Läs mer +
En cylinder som har tappat kompression men fortfarande ser ren ut på bänken berättar vanligtvis samma historia: ventilsätet slutade täta långt innan ventilytan visad...
-
12 Oct 2026 Läs mer +
En 12-liters kommersiell diesel kommer till verkstaden efter 600 000 mil med en bränd avgasventil på cylinder fyra. Ventilytan är diskad, sätesinsatsen har slagit in ett ring...
-
05 Oct 2026 Läs mer +
En pickup på ett halvt ton med 800 pund kakel i sängen bromsar hårt på våt asfalt. Framdäcken gräver in och håller. Bakdäcken, som burit en bekväm del av lasten stunder tidig...

Ventilsätets grunder: material, bearbetning och bromssystemtillämpningar
2026-10-19
En cylinder som har tappat kompression men fortfarande ser ren ut på bänken berättar vanligtvis samma historia: ventilsätet slutade täta långt innan ventilytan visade synliga skador. Den smala ringen innehåller förbränningstryck, avger det mesta av ventilens värme och håller ventilen koncentrisk med sin styrning.
Den korta versionen: ett ventilsäte är en offertätningsyta, och det är bara så bra som fyra siffror - hårdhet vid driftstemperatur, sätesvinkel, kontaktbredd och utlopp till styrningen. Allt annat, från skärprofil till presspassningsmetod, finns för att skydda dessa fyra siffror. Samma logik gäller för de mycket mindre sätena inuti pneumatiska bromsventiler, där ett läckage på några mikrometer visar sig som ett tryckfall på en testbänk.
Vad ett ventilsäte faktiskt gör
En stol rymmer tre jobb samtidigt, och de drar mot varandra. Tätning vill ha ett smalt, exakt kontaktband; kylning vill ha en bred; inriktning vill att bandet är koncentriskt med styrhålet.
- Tätning. Kontaktbandet är den enda barriären mellan förbränningstrycket och porten; dess bredd, position och ytfinish avgör hur länge den håller.
- Värmeöverföring. Ventilen är stängd under större delen av cykeln, så dess värme går genom sätet in i huvudgjutstycket. Ett band som är för smalt stryper den vägen.
- Inriktning. Sitsen skärs i förhållande till styrningen. Om de två inte är koncentriska, skjuts ventilen i sidled vid varje stängningstillfälle.
- Förnybarhet. Sätena är gjorda för att skäras om eller bytas ut, så att ett huvud kan sparas medan material finns kvar ovanför porten.
| Attribut | Motorventilsäte | Pneumatisk bromsventilsäte |
|---|---|---|
| Driftstemperatur | Avgaslägen går flera hundra grader vid sätet | Omgivande lufttemperatur, med korta toppar |
| Rörelse | Kamdriven, tusentals cykler per minut | Förare aktiverad, intermittent |
| Tätningspartner | Härdad ventilyta | Poppet, kolv eller kolv, ofta med en elastomertätning |
| Vanliga material | Legerat gjutjärn, sintrad järn-koppar, härdade skär | Mässing, aluminium, härdat stål, elastomerinsatser |
| Typiskt misslyckande | Lågkonjunktur, sprickbildning, bränd säte | Spår, korrosionsgropar, härdade tätningar |
| Fältkontroll | Blånande kontaktmönster, vakuumtest | Läckagetest vid märktryck med fast hålltid |
Sätesmaterial: Hårdhet vid temperatur är den verkliga specifikationen
Ett säte fungerar aldrig i rumstemperatur, så hårdhet i rumstemperatur är ett filter snarare än ett svar. Det som avgör livslängden är varmhårdhet – hur mycket hårdhet överlever över 600 °C – plus motståndskraft mot oxidation och mot mikrosvetsning där heta ytor möts under belastning.
- Grått och legerat gjutjärn. Originalmaterialet i många huvuden; pålitlig med blyhaltigt bränsle, benägen för lågkonjunktur på blyfritt.
- Sintrad järn-koppar. Konsekvent densitet och hårdhet, väl lämpad för volymproduktion av avgassäten.
- Insatser av härdat legerat stål. Används i diesel-, gasol- och CNG-motorer där sätesnedgång är en känd risk.
- Kobolt-krom hård beläggning. Ansökt om extrem service; svårare att bearbeta och prissatt därefter.
- Brons och kopparlegeringar. Utmärkt värmeöverföring för insugningspositioner och racing, olämplig för varma avgassäten.
- Mässing och härdat stål i bromsventiler. Vald för korrosionsbeständighet och upprepad tallriksstöt, inte för avgastemperaturer.
Publicerade hårdhetssiffror för järnbaserade säten ligger ofta på mellan 30 och 50 HRC. Två säten som bär samma figur kan fortfarande bete sig olika om bara en håller hårdheten när den är varm, så kvalitet och mikrostruktur spelar lika stor roll som numret på certifikatet.
Vinkel, kontaktbredd och koncentricitet
Med materialet fixerat avgör geometrin om sätet tätar och hur länge det håller.
Sitsvinkel
45 grader är standard för de flesta insugs- och avgaslägen eftersom den självcentrerar och motstår kol. Vissa insugningssäten använder 30 grader där flödet är viktigare än hållbarheten. Arbete med flera vinklar — den välbekanta trevinklade 30/45/60-profilen, eller femvinklar i prestandakonstruktioner — formar flödesbanan med topp- och halssnitt medan 45-graderssnittet styr själva tätningsbandet.
Kontaktbredd
Lätta passagerarmotorer kör vanligtvis ett band på cirka 1,0 till 1,8 mm. Kommersiella dieselavgassäten är bredare eftersom värmeöverföringen uppväger minimal fjäderbelastning. För smal och sätet fälls snabbt in; för bred och tätning beror på tyngre fjädertryck och på att kol inte överbryggar bandet.
Koncentricitet och finish
Utloppet från det färdiga sätet till styrningen bör vara ungefär 0,025 mm eller bättre. Styrslitage är ofta det största felet, så att mäta styrningen först sparar tid. Avsluta snittet eller slipa med ett enhetligt band i rätt position på ventilytan med minsta möjliga materialavlägsnande — varje extra pass höjer sätet och äter in i ventilspetsens marginal.
45° Standard sitsvinkel för de flesta insugs- och avgaslägen
1,0-1,8 mm Typiskt kontaktband på lätta motorer
0,025 mm Praktiskt tak för sätesavstånd till guiden
3-vinkel 30/45/60 profil som används för att forma flöde och spänna bandet
Installationssekvens och de fel som den förhindrar
Sätesbyte är en sekvens av små beslut, vart och ett med ett felläge kopplat.
- Bekräfta att reparationen är motiverad: om den installerade höjden inte kan nås utan att slipa överflödigt material från skaftspetsen, slår ersättningen en ventil utan justering kvar.
- Skär försänkningen till sitstillverkarens interferenssiffra, vanligtvis 0,05 till 0,13 mm för gjutjärnshuvuden. För lösa droppar insatsen; för hårt spricker huvudet.
- Kontrollera temperaturen istället för kraften: kyl insatsen eller värm gjutgodset och låt sätet falla in för hand.
- Tryck till fullt djup och bekräfta att insättningsaxeln sitter fast.
- Skär eller slipa till slutlig vinkel, bredd och position, ta bort så lite material som möjligt.
- Verifiera utlopp, kontaktmönster med blånande blandning och ett vakuum- eller trycktest innan huvudet återgår till drift.
Misslyckanden som följer är förutsägbara. Lågkonjunktur visar sig som försvinnande fransar och förlorad kompression, och det är ett hethårdhetsproblem snarare än ett bearbetningsproblem. Sprickor följer termisk överbelastning. En lös insats pekar på otillräcklig störning eller ett kraftigt överhettat huvud. Runout förklarar en ventil som tätar på bänken och läcker under drift.
Vad du ska sätta på en ventilsäte köpspecifikation
Köpare tenderar att överspecificera dimensioner och underspecificera egenskaperna som genererar avkastning. En fungerande specifikation omfattar sex rader.
| Specifikation | Varför det spelar roll | Acceptanskontroll |
|---|---|---|
| Materialkvalitet och varmhårdhet | Ställer in lågkonjunkturmotstånd vid temperatur | Certifikat plus hårdhetstest per batch |
| Vinkel- och kontaktbreddstolerans | Definierar tätningsbandet och värmebanan | Blånande kontaktmönster på ett partiprov |
| Runout till guiden eller borrningen | Förhindrar sidobelastning och styrslitage | Kontroll av mätklockan på färdiga delar |
| Monterad höjd och axeldjup | Håller ventilspetsen inom justeringsområdet | Djupmikrometer och spetsmarginalmätning |
| Tätande ytfinish | Kontrollerar initial tätning och kolansamling | Jämförelse mot ett referensprov |
| Parti- och värmespårbarhet | Gör ett fältfel spårbart till en batch | Partinummer markerat på förpackning och ritning |
Konsistens från batch-till-batch förtjänar särskild uppmärksamhet. En leverantör som kontrollerar sina egna formar och bearbetning kan hålla vinkel och utlopp utan att vara beroende av en extern verkstad; när dessa processer läggs ut på entreprenad är det första synliga symptomet vanligtvis en hel del som tätar annorlunda än det föregående.
Ventilsäten i pneumatiska bromssystem
I en pneumatisk bromsventil är sätet mindre och svalare, men toleranserna är inte vänligare. Reläventiler, boosterventiler, huvudventiler och dräneringsventiler är alla beroende av en sätesyta som stänger mot en tallrik, kolv eller kolv. Ett hack på några mikrometer på det ansiktet släpper ut luft kontinuerligt, och fordonet märker det långt innan föraren gör det.
Bromsventilsäten skärs vanligtvis i en enda uppsättning så att tätningsytan förblir koncentrisk med hålet, och acceptanstestet är ett läckagetest vid nominellt tryck med en fast hålltid snarare än en visuell inspektion. Samma säteslogik gäller: material valt för fukt- och korrosionsbeständighet, kontrollerad kontaktbredd och geometri som förblir stabil efter tusentals manövrering. För en närmare titt på hur dessa säten sitter inuti den bredare enheten, se den här översikten av pneumatisk bromsventildesign .
 Boosterventil Boosterventilen är en högpresterande komponent utformad för att förbättra effektiviteten och känsligheten hos pneumatiska och hydrauliska system. Genom att optimera tryckreglering... Visa produkt →
Boosterventiler är ett användbart exempel eftersom deras säte måste hålla en tryckskillnad snarare än att bara stänga en passage, vilket gör planhet och kanttillstånd mätbara under drift.
Ventilcylinderenheter: Där sätena möter kolvarna
En bromsventil misslyckas sällan bara vid sätet. I en ventilcylinderenhet arbetar sätet mot en rörlig kolv, kolv eller membran, så tätning är en egenskap hos paret. Dräneringsventilenheter, automatiska dräneringsventiler, backventiler, säkerhetsventilenheter och oljeavstängningscylindrar innehåller alla en sätesyta som måste förbli platt och koncentrisk genom tusentals tryckcykler.
Den sammankopplingen ändrar vad som ska inspekteras. Kontrollera kontaktbandet och eventuella kantskador på sätet; på parningselementet, kontrollera kompressionssats, svullnad och inbäddat grus. Ett säte som mäter perfekt kan fortfarande läcka om den motsatta ytan har tagit ett set, varför dessa enheter är läckagetestade som sammansättningar. Mer information om hur enheterna är byggda och testade finns i den här artikeln ventilcylinderenheter .
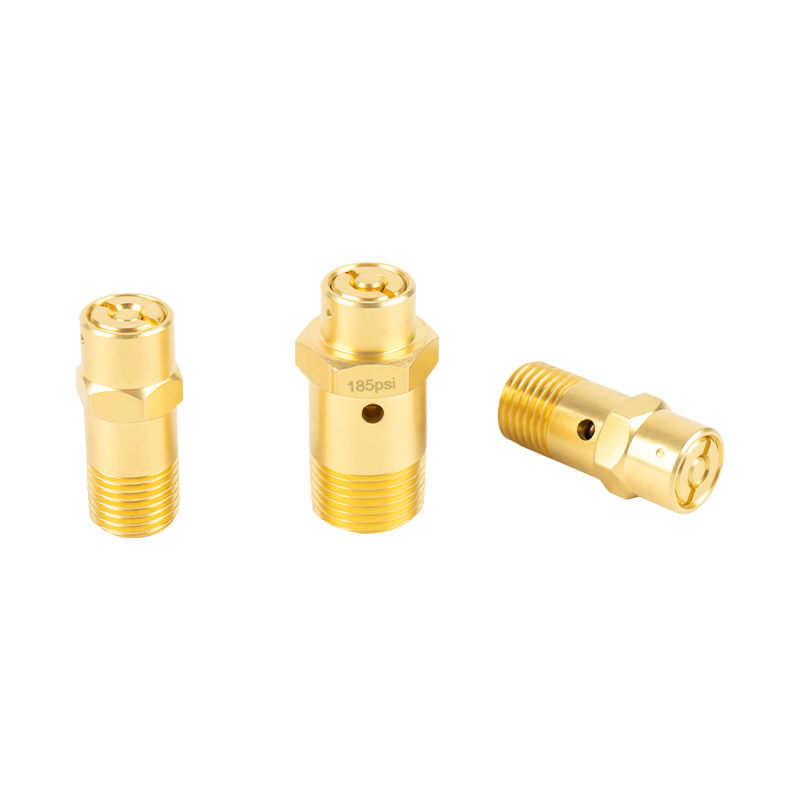 Säkerhetsventilmontering Säkerhetsventilen är en avgörande komponent utformad för att skydda bilsystem från övertryck genom att säkerställa säker och kontrollerad tryckavlastning. Den här sammansättningen... Visa produkt →
Maskinbearbetade delar och gummikomponenter runt sätet
Säten fungerar inte ensam i en stycklista heller. Styrhylsor och fjädersäten placerar de rörliga delarna, kolvar och kolvar bär lasten, torkkolvar sitter inuti luftbehandlingsenheter med ett fint spelrum att hålla, och täcklock och aluminiumdelar stänger av kretsen. Var och en är ett bearbetningsjobb mätt i hundradelar av en millimeter, och var och en kan lugnt lossa en bra sits om den går utanför toleransen.
Gummi hör hemma i samma konversation. Parkeringsgummi och gummikuddar för entreprenadmaskiner ser ut som lågriskartiklar, men en dyna med fel hårdhet eller ett element med fel kompressionsinställning ändrar kraften som ses av sätesytan bakom den. När en ventil läcker intermittent är sätet ofta den sista delen som misslyckas och den första att skylla på.
 Torkarkolv Torkkolven är en nyckelkomponent i torksystemet, som främst används för att reglera och kontrollera flödet av luft eller vätska under torkningsprocessen. Det är vanligtvis installerat... Visa produkt →
Tillverkare som Yuyao Zhedong Automotive Parts Factory, som handlas som ZEAST Autoparts, har byggt sin leveransposition kring exakt denna blandning: serieproduktion av bromsventilsäten sedan september 1988 i Yuyao, Zhejiang, med stöd av ett internt formtillverkningscenter och hårdvaru-, gummi- och limverkstäder. Företaget uppger att det har innehaft GB/T19001-2000idt och ISO9001:2000-certifiering sedan början av 2000-talet, levererar till kunder inklusive FAW, China Second Automobile, Wanxiang Group och flera regionala ventil- och bromstillverkare, och exporterar till mer än 30 länder. Dess publicerade kapacitetssiffror är inte identiska - en sida citerar mer än 5 miljoner ventilsätesuppsättningar per år, medan en företagsdatapanel visar 10 000 000 - och båda är företagsutlåtanden snarare än granskade siffror.
För motorarbete förblir checklistan kort: verifiera guiden innan du skär något, håll avståndet nära 0,025 mm, håll kontaktbandet inom motorbyggarens område och ta bort så lite material som möjligt. För alla som köper platser i volym flyttas checklistan till leverantören – materialkvalitet med bevisad varmhårdhet, vinkel- och breddtoleranser som överenskommits skriftligen, utlopp bekräftat genom inspektion snarare än genom löfte, och partispårbarhet så att en enda dålig batch kan hållas. Ett ventilsäte är en liten del med en överdimensionerad effekt på garantikostnaden, och det förtjänar att specificeras på det sättet.
Z E A S T
Nyheter och information
